Ваш город: Россия


Обзор технологий быстрого прототипирования (Rapid Prototyping): SLA, SGC, PolyJet, FDM, SLS, BPM и LOM. Как работают методы послойного синтеза, где применяются УФ-отверждаемые фотополимеры, преимущества и недостатки каждой технологии.
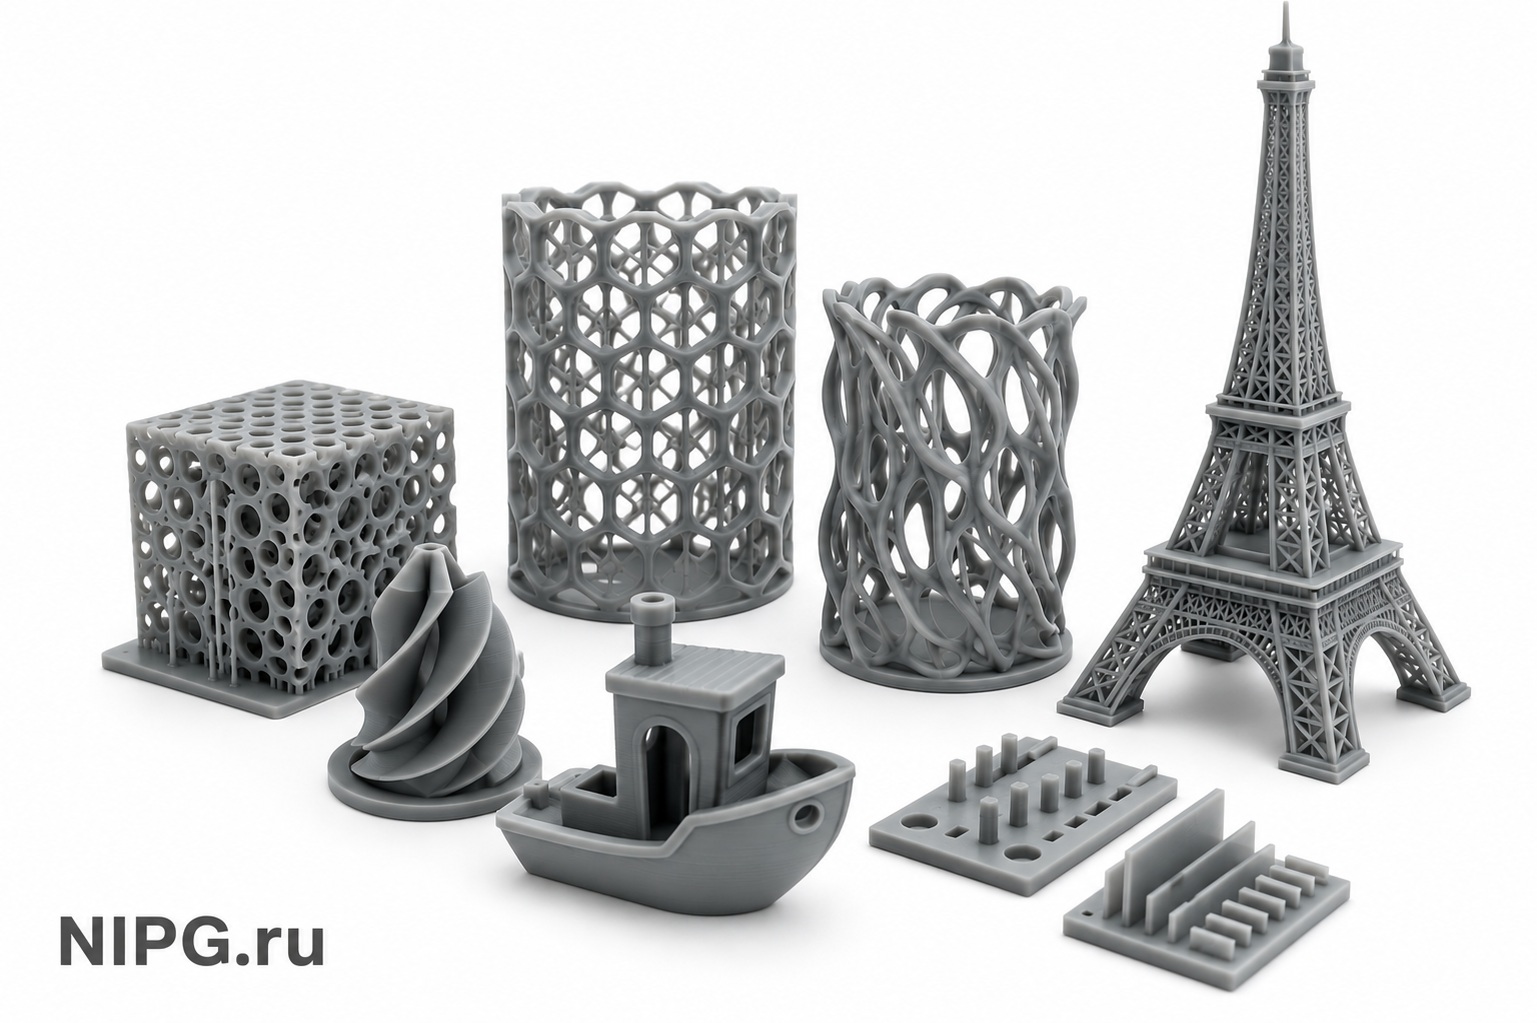
Короткий ответ: Быстрое прототипирование (Rapid Prototyping) строит физическую модель послойно по 3D-модели в формате STL. Расходные материалы делят на жидкие, порошковые и листовые. В части технологий модель формируется отверждением жидкого фотополимера ультрафиолетом – это SLA (стереолитография), SGC (отверждение на твёрдом основании) и PolyJet (многоструйное напыление фотополимера). Ниже – обзор всех основных методов RP с их преимуществами и недостатками.
Разнообразие товаров массового спроса, а также постоянно растущая в этом сегменте конкуренция диктуют необходимость максимально быстрого и наименее затратного протекания стадии проектирования изделия.
Разнообразие товаров массового спроса, а также постоянно растущая в этом сегменте конкуренция диктуют необходимость максимально быстрого и наименее затратного протекания стадии проектирования изделия. Разработчики товаров, начиная от упаковки и заканчивая автомобилями, имеют потребность в визуальной оценке внешнего вида будущего изделия, правильности его конфигурации, его собираемости с комплектующими деталями, оценке возможности сбыта и прочих вопросах. При ответе на них на помощь всё чаще приходят реальные модели (прототипы) изделия, максимально приближенные к своей компьютерной разработке.
На смену традиционным трудоёмким, с низкой точностью и плохой повторяемостью способам изготовления моделей (механическая обработка деревянной или пластмассовой заготовки, лёгкого металла на оборудовании с ЧПУ) приходят так называемые технологии быстрого прототипирования – RP (Rapid Prototyping).
Как правило, технология быстрого создания прототипов состоит из двух основных этапов:
В данной статье мы бегло рассмотрим наиболее широко применяемые технологии быстрого прототипирования и более детально изучим те из них, где находят применение полимеры, отверждаемые под действием ультрафиолетового излучения.
Характерным отличием технологий быстрого прототипирования от методов классической механообработки является принцип добавления материала (механообработка в основном отделяет от заготовки лишний материал). Весь массив RP-технологий принято подразделять по типу расходных материалов на жидкие, порошкообразные и листовые твердотельные.
Процессы с жидкими расходными материалами подразделяются, в свою очередь, на процессы отверждения посредством контакта с лазером, отверждения электрозаряженных жидкостей или отверждения предварительно расплавленного материала.
Процессы с порошкообразными материалами осуществляют скрепление частиц под воздействием лазера или выборочного нанесения связующих компонентов.
Процессы с твердотельными листовыми материалами могут быть классифицированы по способу их соединения: лазером либо слоем адгезива.
Наиболее используемые технологии быстрого прототипирования:
Каждая из RP-технологий основана на определённом методе создания прототипа, имеет свои особенности и обладает определёнными преимуществами и недостатками при решении конкретных задач.

Метод послойного синтеза наиболее распространён. С его помощью могут быть получены модели-прототипы практически неограниченной сложности. При этом математическая модель изделия должна передаваться в установки в виде STL-файлов. Специальное математическое обеспечение установок разбивает модель на ряд плоских параллельных сечений (рис. 2), отстоящих друг от друга на малое (0,05–0,4 мм) расстояние, определяемое требованиями установки. При этом каждое сечение исполнено с внешним и внутренним контуром, а контуры могут быть различной сложности. Далее эти сечения последовательно воспроизводятся установками (как плоские объекты) из различных материалов: ламинированной бумаги, бумаги, фотополимера, полимерного или металлического порошка, полимерной нити, воска, специального силикатного песка. Последовательное соединение (наслоение) плоских объектов-сечений приводит к синтезу изделия-прототипа.

В основу процесса положено отвердение жидкого фоточувствительного полимера под действием экспонирования ультрафиолетового излучения (UV). В основном технология используется для получения прототипов с целью проверки конструкции и собираемости, а также мастер-моделей для последующего тиражирования в силиконовых формах. Используемые расходные материалы позволяют получать функциональные прототипы с различными физико-механическими свойствами, температурной стойкостью, прозрачностью и т.д.
Прототип создаётся на платформе, перемещающейся в направлении оси построения моделей (Z) и находящейся внутри ванны с жидким полимером. Ультрафиолетовое излучение вырабатывается гелиево-кадмиевым либо аргон-ионным неподвижным излучателем (лазерной пушкой) и позиционируется на поверхности полимера при помощи подвижного зеркала. Поглощение и рассеивание светового пучка происходит непосредственно вблизи поверхности, в результате чего образуются трёхмерные пиксели (объёмные элементы).
На основание (1), расположенное в ванне (3), наносится слой фотополимера (рис. 3). Луч лазера (2), управляемый компьютером установки, перемещается по программе данного сечения и засвечивает те участки слоя, где должен быть материал. На засвеченных участках происходит полимеризация (отверждение) фотополимера. Основание опускается и заливается следующим слоем полимера, который засвечивается, и таким же образом – все сечения. Толщина слоя и поверхность калибруются специальным скребком – ракелем. После отработки всех слоёв полученная модель извлекается из ванны, доотверждается, зачищается и используется по назначению. Модельный ряд установок позволяет получать детали с габаритами 500 × 500 × 500 мм. Точность позиционирования лазера составляет +/− 0,25 мм.
В процессе получения прототипа используют поддержки (то есть внутренние или внешние «переборки»), которые создаются на стадии компьютерной обработки 3-мерного вида модели при помощи различных программ.

В основе этой технологии лежит спекание мелкодисперсных частичек расходного материала под воздействием CO₂-лазера. Расходный материал (пудра) предварительно разогрет до температуры, близкой к температуре плавления материала (либо связующих элементов). Для данной методики нужны порошки мелкодисперсные, термопластичные, с хорошей вязкостью и быстро затвердевающие – например, полимеры, воск, нейлон, керамика, различные специальные пластики (в том числе стеклонаполненные), песок и металлическая пудра.
В результате применения технологии можно получить функциональные прототипы пластиковых деталей, песчаные формы и стержни для металлургии, модели для литья по выплавляемым моделям, а также металлические детали или фрагменты формообразующих элементов пресс-форм.
Данная технология используется в основном для получения единичных функциональных прототипов либо как альтернатива тиражированию в силиконовых формах для получения партии деталей в несколько десятков экземпляров. Принцип действия установок схематично отражён на рис. 4.

Технология отверждения на твёрдом основании Solid Ground Curing (SGC) – сложный, многошаговый процесс (см. рис. 5).
Компьютер разделяет модель на сечения (слои, поз. 1, рис. 5). Далее с помощью специального тонера на стеклянной пластине (2) создаётся изображение заданного слоя, образующее его «фотомаску» – фотошаблон. Вначале на поверхность стола, а далее (после построения очередного слоя) на образованный слой наносится и выравнивается тонкий слой смолы (фотополимера, поз. 4, рис. 5). Над этим слоем и над находящимся над ним фотошаблоном (2) включают свет ультрафиолетовой лампы (поз. 3, рис. 5). В результате того что лампа включается лишь на несколько секунд, отвердевает только тот слой смолы, фотомаска которого использовалась в данный момент. Неотвердевшая смола удаляется, полости заполняются расплавленным воском, который быстро затвердевает (поз. 5, рис. 5).
Созданный слой из отвердевшей смолы и воска выравнивают (фрезеруют) до нужной толщины (поз. 6, рис. 5). Далее деталь вновь подвергается воздействию ультрафиолетового излучения для окончательного формирования слоя. Затем процесс повторяется: создаётся фотошаблон для следующего слоя (поз. 1, рис. 5), по уже сформированному слою распределяется новый слой жидкой смолы, и т.д. Таким образом, количество фотошаблонов соответствует количеству формируемых слоёв. Процесс идёт в вакууме. Точность построения – 0,084 мм, скорость построения – 70 и 120 сек/слой, толщина слоя составляет 0,1–0,2 мм.

Технология основана на послойной укладке разогретой полимерной нити (рис. 1, а) в соответствии с геометрией математической модели детали, разработанной в CAD-системе. FDM-процесс предусматривает протягивание обжимными роликами через экструдер диаметром менее 0,178 мм нити из стирол-бутадиен-акрилонитрила (СБА), поликарбоната, воска или эластомера. Нить при этом нагревается, переходит в полужидкое состояние и наносится на матрицу формируемого 3-мерного объекта в ходе построчного сканирования экструдером. Компоновочное вещество, осаждаясь на матрице объекта, при температуре окружающей среды быстро затвердевает.
Широкий набор основных цветов используемого материала (белый, синий, жёлтый, чёрный, красный и зелёный) позволяет моделировать изделие любого цвета.
Процессор FDM-системы управляет перемещением головки экструдера по трём осям и регулирует температуру нагрева подаваемого материала. Особенность FDM-системы – прецизионный нагрев материала до температуры, лишь незначительно превышающей температуру его затвердевания. Во многих FDM-устройствах используется несколько бобин с различными по цвету или составу нитями, причём сменой бобин также управляет процессор. Время смены не превышает 1 мин.
Двойной экструдер (4) системы имеет два сопла (рис. 1, б). Одно сопло подаёт компоновочный материал с катушки (2), а другое – с катушки (3) легко удаляемый материал поддержки (например, воск), необходимый для формирования сложных составных объектов.
При работе установки математическая модель детали (1) передаётся в формате STL в специальное программное обеспечение ПК, под управлением которого работает установка FDM. Программа оптимально ориентирует модель, разбивает её на горизонтальные сечения (слои) и рассчитывает пути перемещения головки, укладывающей нити. При необходимости автоматически генерируются опорные элементы (поддержка) для нависающих фрагментов модели.
Если для построения модели-прототипа использовалась поддержка, то после завершения процесса она легко отделяется от модели механическим способом или вымывается специальным водным раствором в ультразвуковой ванне.
Технология по сути аналогична обычному процессу струйной печати. Реализуется она путём перемещения пьезоэлектрической головки, выбрасывающей на поверхность синтезируемой модели крошечные капли расплавленного нетоксичного цветного термопласта, закрепляющиеся на этой поверхности.
Для получения гладкой поверхности иногда применяется вторая нагревающая головка. Формирование модели осуществляется послойно путём разбрызгивания по поверхности материала (это может быть и воск) капельками размером 50 мкм со скоростью 12 500 капель/сек. Уровень формирует тонкий слой. Толщину слоя варьируют путём изменения скорости разбрызгивания.
При синтезе объекта с выступающими формами используется специальный связующий материал, который поддерживает их на стадиях формирования объекта, а затем легко удаляется с помощью растворителя. Достоинства BPM-технологии – дешевизна, малые габариты BPM-системы, относительно низкое энергопотребление, отсутствие необходимости системы вентиляции. Сейчас отмечается лишь один недостаток этой технологии – низкая производительность BPM-систем.

Многоструйная технология жидкими фотополимерами (Objet's PolyJet photopolymer inkjet technology) предполагает использование установок, которые обеспечивают послойное напыление полимеров в соответствии со слоями, предлагаемыми ПК с 3D-моделью в формате STL. Такая установка (рис. 2) имеет головку (1), в которой размещены сопла в количестве более полутора тысяч. Половина сопел может распылять специальный фотополимер, определённый как основной материал, а другая половина связана с картриджем, из которого к соплам подаётся материал поддержки.
Построение прототипа осуществляется на столе-основании (4), относительно которого в соответствии с направлениями X-Y может перемещаться головка с соплами. Каждый ход головки (при включённых для напыления соплах) определяет напыление слоя полимера толщиной 20 мкм, который тут же отверждается светом размещённой на головке ультрафиолетовой лампы. В соответствии с программой, определённой ПК для каждого слоя, происходит напыление как основного материала (2), так и материала поддержки (3). По мере напыления слоёв стол с создаваемым прототипом смещается по оси Z.
В изготовленном прототипе материал поддержки удаляется водой.
Эта технология и установки для её реализации используют CAD-модель в виде STL-файла. Данные поступают на управляющий компьютер LOM-установки, где с помощью специального программного обеспечения из CAD-модели создаётся набор сечений детали. Модель выращивается из рулонной ламинированной бумаги или другого материала. Толщина листов зависит от материала и изменяется от 50 до 500 мкм. В настоящее время показана возможность использования следующих материалов: бумага, пластик, керамика-композиты.
Процесс отражён на рис. 3. Бумага (9) с рулона (8) протягивается над платформой (6) в рабочую зону и горячим валиком (10) прикатывается к основанию или предыдущему слою бумаги (в обойме) (5), к которому и приклеивается. Затем луч (1) лазера (3), управляемый компьютером, прорезает в введённом слое бумаги контур (2) (рис. 3, б), повторяющий границу сечения модели.
Можно одновременно раскраивать более одного листа, однако точность метода при этом уменьшается. Ошибки, возникающие при синтезе объёмного изделия, можно устранить путём удаления части слоёв. Поле, расположенное вне контура сечения (внутри и снаружи), прорезается лазером на мелкие квадраты (4) для их последующего удаления.
Платформа (6) опускается на шаг, поступает новая порция материала, а отработанный участок бумаги свёртывается в рулон (7). Далее процесс повторяется для следующих слоёв: новый слой – скрепление – резка лучом лазера (рис. 3, в). Изготовление модели завершается ручным удалением ненужного материала. При необходимости поверхность зачищается и покрывается защитными лаками (рис. 4).
При синтезе объёмной модели возможно наличие переборок-подпорок. В этом случае после окончания процесса требуется их удалить и тщательно контролировать влажность детали, чтобы избежать расслоения при чрезмерной просушке.
Эти и другие преимущества обеспечили LOM-технологии большую применимость. В частности, в машиностроении она может использоваться для изготовления:
Кроме машиностроения LOM-технология находит применение в архитектуре и искусстве – при макетировании зданий и сооружений, изготовлении скульптур, художественной мебели, рам для картин, театральной бутафории.
В трёх из рассмотренных технологий – SLA, SGC и PolyJet – модель формируется отверждением жидкого фотополимера под ультрафиолетом. Это тот же класс материалов и та же свободнорадикальная фотополимеризация, что лежит в основе продукции «Спектр». Компания разрабатывает и производит УФ-смолы и УФ-полимеры и предлагает УФ-источники к ним, а также консультирует по подбору материала под конкретную задачу отверждения. Подробнее о механизме и работе с материалами – в статьях УФ-полимеризация, как работать с УФ-смолой и УФ-краски: радикальные и катионные.
Что такое быстрое прототипирование (Rapid Prototyping)?
Это группа технологий, которые строят физическую модель послойно по компьютерной 3D-модели (обычно в формате STL), добавляя материал слой за слоем, а не срезая его, как при механообработке.
В каких технологиях 3D-прототипирования применяется ультрафиолет?
В стереолитографии (SLA), отверждении на твёрдом основании (SGC) и многоструйной технологии PolyJet – там модель формируется отверждением жидкого фотополимера под УФ-излучением.
Чем отличается SLA от FDM?
SLA отверждает жидкий фотополимер лазером и даёт высокую точность и гладкую поверхность; FDM послойно укладывает разогретую полимерную нить – это дешевле и производительнее, но с видимыми швами между слоями.
Нужны ли поддержки при печати прототипа?
Зависит от технологии: в SLA, FDM и PolyJet для нависающих элементов создают поддержки, которые потом удаляют; в SLS и (в большинстве случаев) LOM поддержки не требуются.
Какой формат файла нужен для быстрого прототипирования?
STL (Stereolithography Text Language) – сеточная 3D-модель, которую программное обеспечение установки разбивает на плоские сечения-слои.
Обращайтесь, если необходима помощь с выбором УФ-смол, УФ-полимеров и УФ-ламп – детально проконсультируем по возникшим вопросам.
E-mail: market@nipg.ru
Тел.: +7 (831) 414-01-71, 8 (800) 600-76-32
WhatsApp: +7 (905) 014-00-15, Telegram: NIPGSpektr, МАХ
Материал подготовлен техническим специалистом ООО НИПГ «Спектр». При полном или частичном копировании материалов ссылка на источник обязательна.

